


Autor: Dany Huang, Ph.D.
Glavni izvršni direktor i voditelj istraživanja i razvoja, TOB New Energy
Povežite se s dr. Huangom na LinkedInu
Izvršni sažetak i ključni zaključci
Skaliranje premaza elektrodama od laboratorijskog stola do pilotske linije ne uspijeva na pet inženjerskih varijabli mnogo prije nego što kemija postane usko grlo: neusklađenost brzine smicanja između metoda premazivanja, povremena kontrola premazivanja, kapacitet pećnice za sušenje, rukovanje trakom i mjeriteljstvo ujednačenosti u liniji. Osnovno pravilo: recept koji radi na raktoru pri 0,5 m/min ne prenosi se na proizvodnu matricu pri 20 m/min jednostavnim povećanjem brzine.
- Slot die premaz zamjenjuje laboratorijske metode na pilot razini jer prethodno mjeri mokri film iz zatvorenog sustava, neovisno o brzini trake i geometriji valjka.
- Isprekidani premaz najteži je korak za prijenos: kontrola pokretanja/zaustavljanja, učinci vlažnog ruba i duljina prednjeg/repnog dijela regulirani su geometrijom usne matrice i sinkronizacijom povratnog kotura, a ne pumpom.
- Duljina peći za sušenje može se izračunati prije kupnje: duljina peći ≈ (površinsko opterećenje otapala × brzina linije) / tok sušenja, s primjerom rada za 5 m/min NMP katodnu liniju na ≈18 m.
- Inline površinsko mjerenje težine s povratnom spregom zatvorene petlje je ono što odvaja pilot podatke od laboratorijskih podataka-bez toga, pomak debljine otkriva se satima nakon što je kolut obložen.
Šipka za premazivanje u laboratorijskim razmjerima proizvodi savršen mokri film od 150 µm. Recept je validiran. Podaci o ćeliji su izvrsni. Pilot konac je naručen, instaliran, a prvi kolut izlazi s rubnim perlama, prugama i mirisom osušenog otapala. Stroj za premazivanje nije pokvaren. Pretpostavke procesa bile su.
Proširivanje premaza je zasebna disciplina, s oblicima kvarova koji se nikada ne pojavljuju u laboratoriju jer laboratorij nikada ne dostiže brzine, širine, opterećenja otapala i režime napetosti pilot linije. Pet izazova odgovorno je za gotovo svaki neuspjeh povećanja. Svaki ima poznati inženjerski odgovor.
|
|
|
|
| R&D & Laboratory Coating | Prijenosni premaz | Slot-Presvlačenje kalupa |


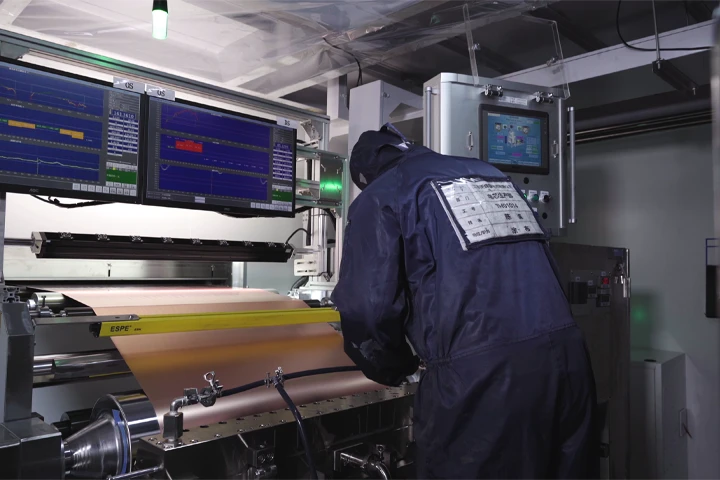
Izazov 1: Neusklađenost brzine smicanja između laboratorijskog i proizvodnog premaza
Laboratorijska šipka za premazivanje ili oštrica nanosi kašu brzinom smicanja od 10–100 s⁻¹. Proizvodna matrica s prorezima pri 20 m/min s razmakom od 250 µm stvara brzine smicanja stijenke od 1000–3000 s⁻¹. Baterijska kaša se razrjeđuje smicanjem; njegova viskoznost pri ta dva režima smicanja može se razlikovati za red veličine.
Posljedica je da je optimalna formulacija kaše za laboratorijsko premazivanje rijetko optimalna za proizvodno premazivanje. Kaša podešena da drži krutine pri niskom smicanju može stvarati pruge pri visokom smicanju. Kaša koja lijepo teče kroz matricu može se taložiti u laboratorijskoj statičkoj posudi za miješanje. Formulacija se mora ponovno validirati u odnosu na proizvodnu brzinu smicanja, a ne prenositi nepromijenjena.
Inženjerski odgovor je okarakterizirati punu krivulju protoka-viskoznost u rasponu brzine smicanja-prije skaliranja i odabrati metodu premazivanja koja odgovara planiranom proizvodnom režimu smicanja. Premazivanje matrice s utorima, sa svojim unaprijed odmjerenim zatvorenim protokom, jedina je metoda čija se debljina mokrog filma postavlja brzinom protoka i brzinom trake, a ne razmakom valjka i silom oštrice, što ga čini zadanom platformom za povećanje veličine za baterijske elektrode.
Izazov 2: Kontinuirana naspram povremene kontrole premaza
Većina proizvodnih elektroda nema kontinuirani premaz. Prizmatične i torbičaste elektrode zahtijevaju povremene prevlake-obložene zone odvojene nepremazanim zonama kolektora struje gdje su jezičci zavareni. Prijelazne zone između presvučenih i nepremazanih regija su mjesta gdje se dobiva ili gubi kvaliteta povećanja.
Tri načina kvara dominiraju povremenim premazom:
Perla mokrog ruba.Na početku i kraju svake obložene trake fronta protoka ponaša se drugačije nego u stabilnom stanju. Rezultat je deblja kuglica na vodećim i zadnjim rubovima koja previše suše ili pomiču površinsko opterećenje za nekoliko postotaka. Kontrola ovoga zahtijeva precizno sinkronizirano pokretanje/zaustavljanje pumpe za premazivanje i pomoćnog valjka, s vremenima zadržavanja usklađenim s unutarnjim volumenom matrice.
Duljina olova i repa.Obložena traka premašuje ili premašuje ciljnu duljinu za milimetar. U proizvodnji velikih količina, prekoračenje od 3 mm na svakoj traci troši materijal na milijune metara; podrast od 3 mm stvara gole zone unutar ćelije koje smanjuju kapacitet.
Definicija ruba.Isprekidano nanošenje prijenosnog premaza u osnovi je ograničeno-prijenosni valjak se može podići, ali otopina premaza nastavlja vlažiti rub valjka, stvarajući razmazan prijelaz. Premaz matrice s utorima čisto se nosi s isprekidanim radom jer rub matrice zatvara protok na naredbu, a matrica se može postaviti preko vakuumskog utora u pomoćnom valjku kako bi uhvatila zaostalu kap.
Za svaku pilot liniju namijenjenu proizvodnji vrećica ili prizmatičnih elektroda, povremena sposobnost mora biti specificirana kao prvorazredni zahtjev, a ne naknadna misao. Upravo je tu astroj za presvlačenje utora za baterijesa servo-sinkroniziranom pumpom i kontrolom povratnog valjaka za isprekidano nanošenje premaza zaslužuje svoju specifikaciju.
Izazov 3: Dizajn peći za sušenje i izračun duljine
Pećnica je mjesto gdje većina pilot vodova tiho otkaže. Laboratorijski premazi suše se za nekoliko minuta ispod grijaće ploče ili male konvekcijske pećnice. Pilot konopac pomiče traku brzinom od 2-10 m/min, a opterećenje otapalom po metru trake je za nekoliko redova veličine veće.
Duljina sušenja se ne nagađa. Iz bilance mase otapala proizlazi:
L_pećnica=(m_solv × v) / q
Gdje:
- L_pećnica=potrebna duljina pećnice (m)
- m_solv=površinsko opterećenje otapala na mokroj mreži (g/m²)
- v=brzina linije (m/min)
- q=praktični tok sušenja (g otapala po m² površine pećnice u minuti)
Površinsko opterećenje otapala izvedeno je iz recepture za premaz:
m_solv=D × (1 − S) / S
Gdje je D površinska težina suhog premaza (g/m²), a S je udio čvrstih tvari u kaši.
Radni primjer - NMC katoda, NMP otapalo:
- Suho opterećenje D=180 g/m²
- Frakcija čvrstih tvari S=0.55
- Brzina linije v=5 m/min
- m_solv=180 × (1 − 0,55)/0.55=147 g/m²
- Praktični tok sušenja q za NMP ≈ 35–45 g/m²·min (NMP vrije na 202 stupnja i trebaju zone visoke temperature)
- L_pećnica=(147 × 5) / 40 ≈ 18,4 m
Pilot NMP katodni vod pri 5 m/min stoga treba pećnicu od otprilike 18-20 m sa zonskom kontrolom temperature i povratom ispušnih plinova otapala. Muljke na bazi vode su drugačije: latentna toplina vode je oko 2,3 puta veća od NMP, ali voda se može odvesti na nižim temperaturama s većom konvektivnom brzinom zraka. Vodeni vodovi obično trebaju fluks od 20–35 g/m²·min i posljedično slične ili duže pećnice.
Referentna tablica sušenja (tipične vrijednosti za pilot liniju od 5 m/min)
| Sustav gnojovke | Suho opterećenje (g/m²) | Krutine (%) | Opterećenje otapalom (g/m²) | Praktični protok (g/m²·min) | Procijenjena duljina pećnice (m) |
|---|---|---|---|---|---|
| NMC katoda / NMP | 180 | 55 | 147 | 40 | ≈18 |
| LFP katoda / NMP | 200 | 60 | 133 | 40 | ≈17 |
| Grafitna anoda / voda | 120 | 48 | 130 | 28 | ≈23 |
| NMC katoda / voda | 150 | 50 | 150 | 28 | ≈27 |
Zoniranje pećnice jednako je važno kao i duljina. Minimalne dvije zone su standardne: ulazna zona s nižom temperaturom (50–80 stupnjeva) koja polako uklanja otapalo kako bi se izbjeglo ljuštenje površine i stvaranje mjehura, i zona visoke temperature (110–150 stupnjeva za vodu, 140–200 stupnjeva za NMP) koja dovršava sušenje. Pokrivanje ulazne zone-gdje se gornja površina suši i brtvi prije nego što otapalo ispod iscuri-klasičan je nedostatak koji jednozonska pećnica proizvodi pri pilot brzini.
Inženjerski uvid:
Prije nego što naručite pećnicu, pokrenite izračun ravnoteže mase sa svojim stvarnim receptom i ciljanom brzinom. Najčešća pogreška povećanja veličine koju vidimo u natječajima za opremu je pećnica određena za temperaturu sušenja u laboratoriju, a ne za proizvodni tok otapala. Premala pećnica prisiljava smanjenje brzine što poništava cjelokupnu svrhu pilot linije. Inženjerski tim tvrtke TOB New Energy izvodi ovaj izračun za svaku ponudu pilot linije za nanošenje premaza, koristeći korisnikovo suho opterećenje, sadržaj krutih tvari i ciljanu brzinu linije.
Izazov 4: Rukovanje mrežom i kontrola napetosti u mjerilu
Lab coating ručno rukuje listom folije. Pilot premaz pokreće kontinuiranu mrežu na napetosti, a fizika se potpuno mijenja.
- Jednolikost napetosti.Bakrena i aluminijska folija rastežu se elastično. Nejednaka napetost po širini trake stvara bore, vrećastost i bočno lutanje (pogreške praćenja mreže) koje pomiču položaj premaza u odnosu na rub folije. Piloti trebaju kontrolu napetosti unutar ±2 % u zonama odmotavanja, premazivanja, sušenja i premotavanja, obično putem valjkastih valjka s kontrolom senzora opterećenja.
- Oštećenja folije i rukovanje spojevima.Pilot koluti su spojeni. Loše vođen spoj može udvostručiti lokalnu debljinu i stvoriti razmak u premazu ili prekid mreže. Automatsko otkrivanje spoja i podizanje glave premaza na prolazu spoja standardna je pilot značajka.
- Napetost u zoni sušenja.Dok mreža prolazi kroz pećnicu, isparavanje otapala i zagrijavanje mijenjaju modul elastičnosti i sadržaj vlage na mreži, što pomiče napetost. Plutajuće pećnice i zračne flotacijske sušare odvajaju napetost peći od napetosti procesa; pećnice koje se oslanjaju na valjke moraju biti podešene za širenje mreže.
Ništa od toga se ne pojavljuje u laboratoriju. Pojavljuju se na prvih 100 m pilot vožnje i čine veliki udio "neobjašnjivih" nedostataka u izvješćima o povećanju.
Izazov 5: Ravnomjernost i površinska kontrola mase
Laboratorij mjeri premazani uzorak mikrometrom nakon sušenja. Pilot linija mora mjeriti premaz dok radi, svaki metar, i ispravljati proces u stvarnom vremenu.
Inline površinski mjerači težine-X-zrake ili beta prijenosni sustavi-mjere masu presvučene folije po jedinici površine kontinuirano po širini mreže. Signali napajaju zatvorenu petlju koja prilagođava brzinu protoka matrice s prorezom ili brzinu trake kako bi se ciljno opterećenje držalo unutar ±1 %.
Bez ove petlje, podaci pilota su post-mortem. Odstupanje debljine koje počinje na početku koluta otkriva se na kraju koluta, a cijeli kolut se ili odbacuje ili prihvaća s nepoznatom ravnomjernošću. S kontrolom zatvorene petlje, pomak se ispravlja u roku od nekoliko sekundi, a zapis podataka dokumentira što se dogodilo i kada.
Ovo je najveća pojedinačna razlika u kvaliteti podataka između laboratorijskog premaza i pilot premaza i izravno utječe na to jesu li ćelije izrađene od pilot elektroda usporedive s laboratorijskim ćelijama.
A protiv B: Transfer Coater naspram Slot Die za Pilot Scale-Gore
Dvije platforme za premazivanje dominiraju pilot nabavom, a izbor mijenja sve nizvodno.
| Sposobnost | Transfer Coater (gravura/valjak) | Stroj za premazivanje urezima |
|---|---|---|
| Kontrola debljine filma | Neizravno-ovisi o razmaku valjaka, omjeru brzine valjanja, volumenu utora | Izravno-postavljeno protokom pumpe i brzinom mreže |
| Isprekidani premaz | Ograničeni-podizač valjka za prijenos ostavlja zamazane rubove | Izvrsno-usnica se otvara/zatvara na naredbu |
| Jednolikost premaza po širini | Osjetljivo na trošenje pri kotrljanju i kut omotanja | Određeno ravnošću usne i podloškom |
| Izlaganje brzini smicanja | Visoko pri stiskanju valjka, promjenjivo | Kontrolirano i predvidljivo na ustima |
| Zatvoreni sustav bogat otapalima | Otvoreno atmosferi | Zatvoren-smanjuje isparavanje otapala i sušenje |
| Promjena za novu kemiju | Umjereno | Brzo-reprogramiranje protoka, minimalne mehaničke promjene |
| Relativni trošak kapitala | Donji | viši |
| Najbolje odgovara na pilot razini | Anodne kaše, jeftini istraživački radovi | Prevlaka za proizvodnju katode i anode – reprezentativna |
Praktično pravilo: prijenosni premaz dokazuje kemiju; utor dokazuje proces. Ako je cilj pilot linije generirati proizvodne reprezentativne podatke-površinsko opterećenje, uniformnost i isprekidane uzorke koji odgovaraju budućoj gigatvornici-slot die je ispravna platforma. Abaterija prijenos coater za probnu validaciju gnojnice ostaje koristan za probir materijala u ranoj fazi, ali ne može reproducirati zatvoren sustav, prethodno izmjereno ponašanje proizvodnog premaza.
Kapacitet u odnosu na brzinu nanošenja: Jednostavna procjena
Timovi za nabavu prvo postavljaju jedno pitanje: koliko ova linija proizvodi? Odgovor počinje formulom od tri člana:
C (m²/h)=W_web (m) × v (m/min) × 60 × vrijeme rada
Gdje je W_web širina presvučene mreže, v je brzina linije, a vrijeme rada računa za spajanje, čišćenje i promjenu.
Za pilotsku mrežu od 300 mm pri 5 m/min s 80 % radnog vremena:
C = 0.3 × 5 × 60 × 0.8 = 72 m²/h
Za pretvorbu u izlaz ćelije, podijelite s površinom elektrode po ćeliji. Vrećičasta elektroda od 20 Ah na 0,1 m² po premazanoj strani daje otprilike 720 premazanih strana po satu iz te linije-prije nego što se oduzmu nedostaci premaza i podrezivanje. Formula otkriva trgovinu: udvostručenje brzine linije udvostručuje izlaznu površinu, ali umnožava opterećenje sušenja i brzinu smicanja, zbog čega se izračun pećnice i ciljana brzina moraju rješavati zajedno, a ne uzastopno.
FAQ: Povećanje premaza baterije
Zašto moj laboratorijski recept za premazivanje ne uspije na pilot liniji?
Gotovo uvijek zbog razlike u brzini smicanja i sušenju. Laboratorijski premaz radi pri 10–100 s⁻¹; proizvodna matrica radi na 1000–3000 s⁻¹, mijenjajući efektivnu viskoznost. A laboratorijsko vrijeme sušenja od minuta nije mjerilo pokretne mreže. Ponovno provjerite krivulju protoka i pokrenite balans mase pećnice prije skaliranja.
Može li uređaj za prijenos premaza raditi isprekidano premazivanje?
Samo s ograničenjima. Prijenosni valjak se može podići, ali otopina premaza smoči rub valjka, stvarajući razmazane prijelaze početak/zaustavljanje. Premaz matrice s utorima sa servo-sinkroniziranom pumpom i vakuumskim utorom s povratnim valjkom proizvodno je rješenje za čiste isprekidane uzorke.
Kako mogu izračunati duljinu pećnice za sušenje za svoj premaz?
Upotrijebite L_oven=(m_solv × v) / q, gdje je m_solv površinsko opterećenje otapala (g/m²), v je brzina linije (m/min), a q je praktični tok sušenja (g/m²·min). Za NMC/NMP katodu pri 5 m/min, to daje otprilike 18 m pećnice.
Koja je razlika u površinskoj kontroli težine između laboratorijskog i pilot premaza?
Laboratorijski premaz se mjeri offline nakon sušenja. Pilot premaz koristi ugrađene rendgenske ili beta mjerače s povratnom spregom zatvorene petlje koja drži opterećenje unutar ±1 % u stvarnom vremenu. Ta petlja je razlika između post-mortem podataka i procesnih podataka.
Koju brzinu linije treba ciljati pilot linija za nanošenje premaza?
Trebao bi odgovarati režimu smicanja i sušenja planirane proizvodne linije, a ne najbržem što laboratorij može postići. Uobičajeni pilot cilj je 3-10 m/min sa širinom mreže od 200-500 mm-dovoljno brzo za reprodukciju proizvodnih uvjeta sušenja i smicanja, dovoljno sporo da rukovanje otapalom bude podesno.
Jeste li spremni potvrditi svoj proces na pilot razini?
Pilot linija za nanošenje premaza koja reproducira uvjete proizvodnog smicanja, sušenja i mjeriteljstva pretvara skaliranje iz nagađanja u inženjerski izračun. Kao proizvođač s izravnim izvorom po principu "ključ u ruke", TOB New Energy isporučuje pilot strojeve za nanošenje premaza s prorezima, prijenosne nanose, peći za sušenje s više zona i linijska mjerenja-koje su projektirane zajedno tako da se ravnoteža mase zatvori prije isporuke linije. Pošaljite formulaciju gnojnice, suho punjenje i ciljanu brzinu inženjerskom timu za kompletan raspored linije i ponudu izravnu u tvornici.
Tehničku referencu sastavila je grupa za procesno inženjerstvo TOB New Energy iz pilot instalacija linija za premazivanje u višestrukim kemijama ćelija i formatima. Za recenziju ravnoteže mase premazivanja prema vašem specifičnom receptu, povežite se s dr. Danyjem Huangom na LinkedInu ili pošaljite svoju specifikaciju premazivanja inženjerskoj službi Xiamena.


